电 话: +86 515-87237339
+86 515-87236996
传 真: +86 515-87236996
联系人: 王祥生
手 机: +86 13770162899
客服QQ: 475061838
邮 箱: 475061838@qq.com
xsy2899@gmail.com
WhatsApp:+44 7536286442
地 址: 阜宁经济开发区华山路31号
网 址: www.xsyfm.com
焊接气动球阀安装焊接时要留意哪些关键工艺要点?
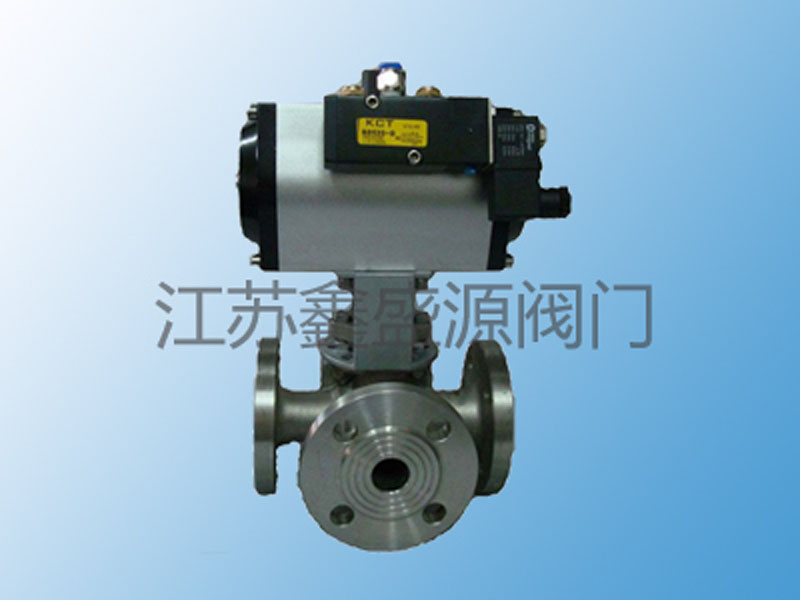
焊接气动球阀结合阀体密封结构与气动执行机构,依靠全焊接形式和管道连成一体,多用于流体管路的通断控制。焊接环节对温度、对位、防护要求较高,操作不当容易造成球体密封面损伤、执行元件受热损坏、阀门卡滞、内漏等问题,影响管路介质控制效果。
施焊前的核对与防护是第1步。到货后核对阀门规格、压力等级、介质适配情况,检查阀体、执行器、气源接口有无磕碰破损。焊接前做好遮盖防护,重点保护气动执行机构、密封填料以及阀杆位置,避免焊渣飞溅、高温烘烤。提前确认阀门开关状态,按照工艺要求将球体置于合适位置,防止焊接高温直接作用在密封副表面,造成密封件受热变形失效。
管道对口定位需要精准控制。管口和阀体焊接坡口对齐,不强行拉扯、撬动阀体来校正管道偏差。强制对口会让阀体内部产生附加应力,运行后容易出现密封错位、焊缝开裂。间隙控制在规范范围,清理坡口周边油污、铁锈,避免杂质熔入焊缝形成缺陷。阀体不能作为管道承重支撑,周边管道设置支架,减少阀体承受管线荷载。
焊接过程温度管控尤为重要。控制焊接热输入,采用分段、间歇施焊的方式,减少持续高温堆积。有条件时可配合降温措施,避免热量持续传导至阀腔内部,灼伤阀座密封件。焊接电弧不要长时间对准阀体密封区域,焊缝成型后及时清理焊渣,检查焊缝表面有无气孔、裂纹、夹渣等缺陷。
气源管路配套布设不可忽视。焊接作业全部完成、阀体充分冷却之后,再连接气源管线。气源管路内部吹扫干净,避免杂质进入气缸。气管接头密封到位,防止供气泄漏,造成开关动作迟缓或者无法驱动。调试前确认气源压力处于铭牌规定区间,压力过高容易损坏气缸内部构件,压力不足则阀门启闭不到位。
焊后复检与功能试操作。焊缝冷却完毕,清理阀体表面焊渣、保温防护材料,检查阀杆转动是否顺畅。逐步通入气源,多次切换阀门开关,观察启闭动作是否到位,有无卡涩、异响。同步检查焊缝位置,确认无渗漏通道。做好对位、隔热防护、控温、气源配套等工作,才能焊接气动球阀焊接安装后密封好,动作稳定。
本站部分内容图片来源于互联网,如有侵权请及时联系管理员删除,谢谢!