电 话: +86 515-87237339
+86 515-87236996
传 真: +86 515-87236996
联系人: 王祥生
手 机: +86 13770162899
客服QQ: 475061838
邮 箱: 475061838@qq.com
xsy2899@gmail.com
WhatsApp:+44 7536286442
地 址: 阜宁经济开发区华山路31号
网 址: www.xsyfm.com
焊接气动球阀焊接安装为何易出现泄漏问题?如何解决?
焊接气动球阀作为管道流体控制核心配件,凭借密封性强、承压稳定、适配高压高温工况的优势,广泛应用于化工、电力、油气输送等行业。但在实际安装使用中,焊接接口泄漏是频发的故障问题,直接影响管道系统运行安全,甚至引发介质渗漏、设备停机等隐患。多数泄漏问题并非产品质量缺陷,而是焊接操作、安装工艺与选型适配不当导致。
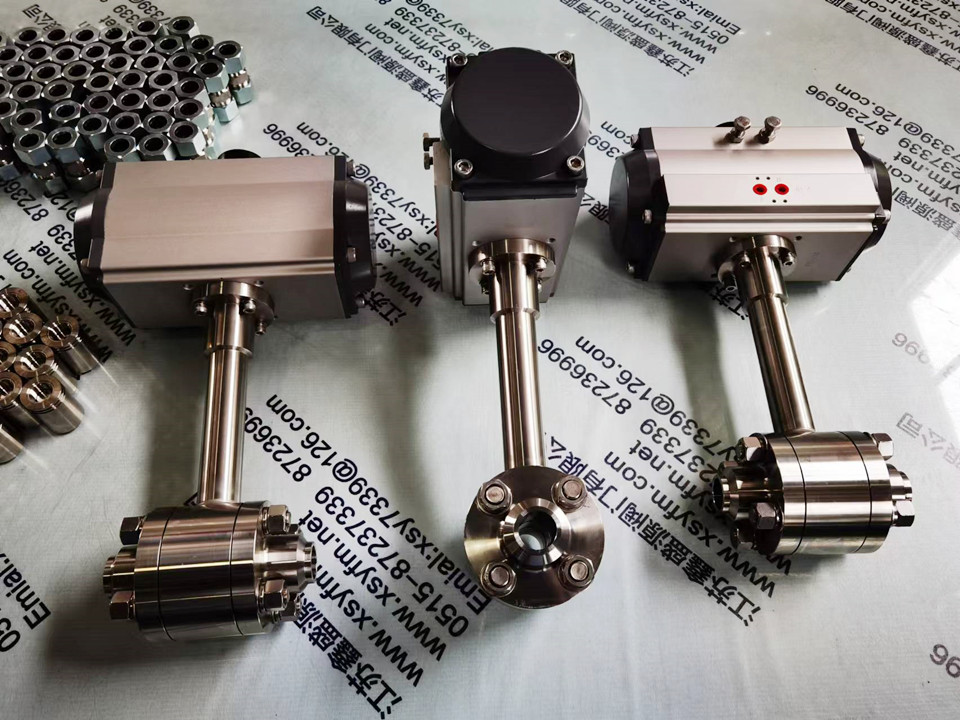
造成焊接气动球阀焊接处泄漏的核心原因主要分为三类。是焊接工艺不规范,施工人员未采用氩弧焊打底、电弧焊填充的标准工艺,焊接速度过快、熔池深度不足,导致焊缝出现气孔、夹渣、未焊透等缺陷,介质会从微小缝隙渗透泄漏。其次是安装应力残留,焊接过程中未对阀体和管道进行预热,焊接后未做消应力处理,温度骤变使焊缝和阀体连接处产生裂纹,长期承压后裂纹扩大引发泄漏。此外,阀体选型与工况不匹配、焊接后强行掰动管道矫正位置,都会导致密封接口变形失效。
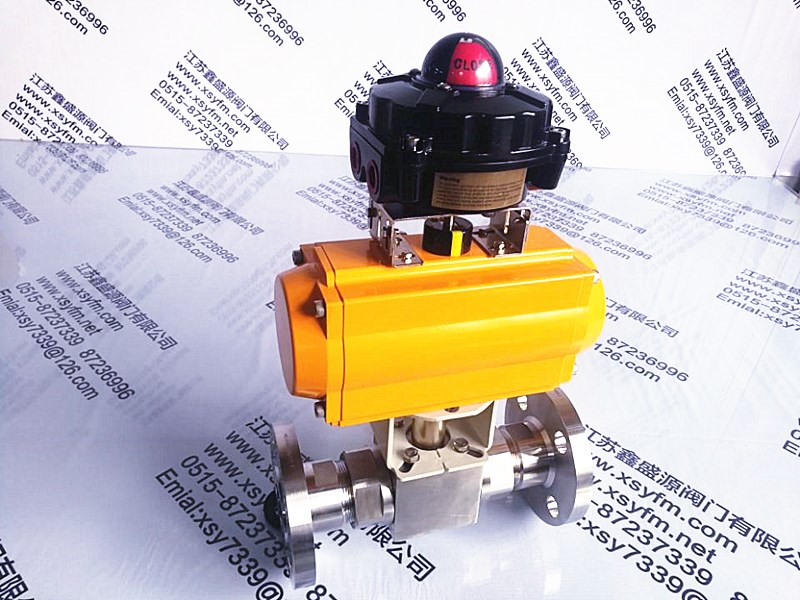
想要彻底解决该问题,需从安装、焊接、验收全流程把控。施工前需根据阀体材质(碳钢、不锈钢)进行预热处理,清除管道和焊接接口的油污、锈迹,避免杂质影响焊接质量。焊接时严格执行分层焊接工艺,焊缝饱满、熔透均匀,杜绝虚焊、漏焊。焊接完成后自然冷却,严禁水冷骤冷,并通过渗透检测、压力试压检测焊缝密封性。同时,安装时管道与阀体同轴度,避免强行对接产生机械应力,从根源规避焊接泄漏问题,保障焊接气动球阀长期稳定运行。
本站部分内容图片来源于互联网,如有侵权请及时联系管理员删除,谢谢!